

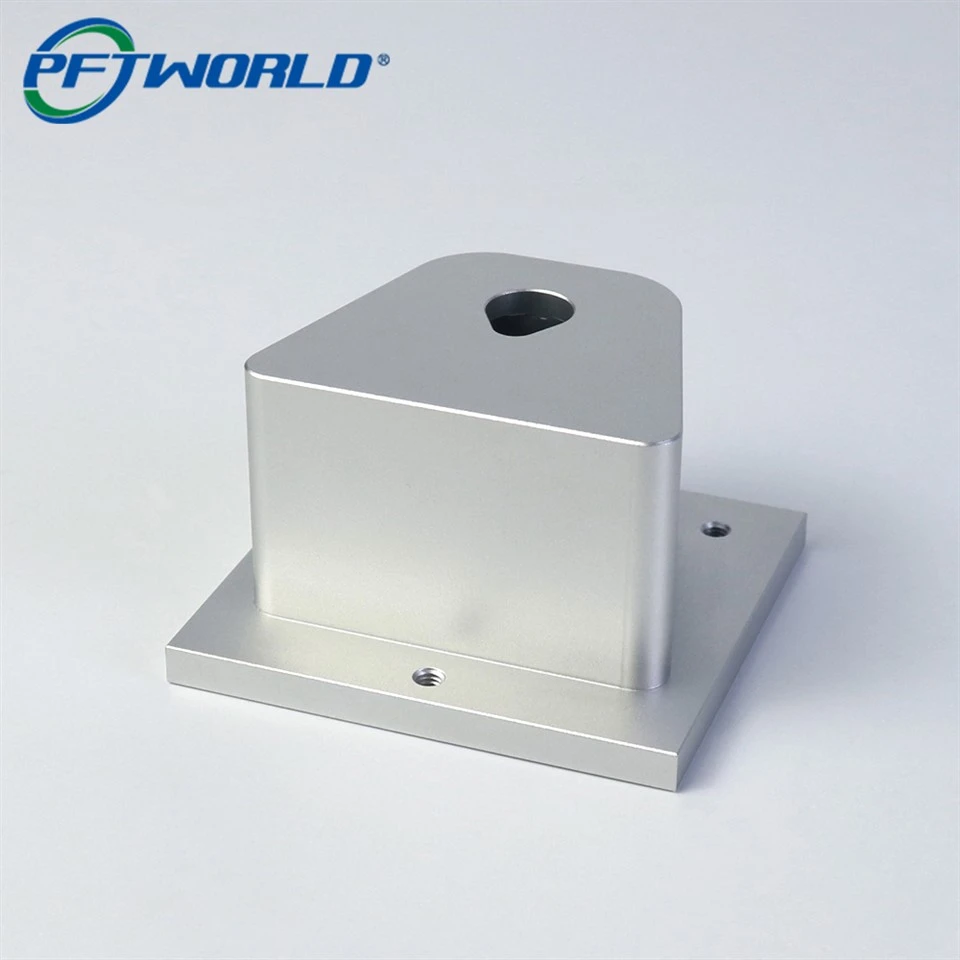
Пясъкоструйно и анодизирано CNC фрезоване на части от Al6061
Машинна ос: 3,4,5,6
Толеранс:+/- 0.01 мм
Специални зони: +/-0,005 мм
Грапавост на повърхността: Ra 0.1~3.2
Възможност за доставка: 500 000 бр./месец
Минимална поръчка за 1 брой
3-Hour Quotation
Проби: 1-3 дни
Време за изпълнение: 7-14 дни
Сертификат: Медицински, Авиационен, Автомобилен,
ISO9001:2015,AS9100D,ISO13485:2016,ISO45001:2018,IATF16949:2016,ISO14001:2015,RoSH,CE и др.
Материали за обработка: алуминий, месинг, мед, стомана, неръждаема стомана, желязо, пластмаса и композитни материали и др.
Изпрати запитване
Product Details ofПясъкоструйно и анодизирано CNC фрезоване на части от Al6061
1 Метод на изследване
1.1 Проектна рамка
Пътят на процеса е структуриран, за да осигури пълна възпроизводимост. Блокове Al6061 бяха обработени с помощта на 3-осна CNC мелница с фиксирани траектории на инструмента, контролирани скорости на шпиндела и еднакви условия на охлаждащата течност. Дизайнът подчертава постоянните сили на рязане, за да елиминира променливостта на износване на инструмента.
1.2 Източници на данни
Данните включват профили на грапавостта на повърхността, измервания на дебелината на анодизиращия слой, промени в размерите преди и след обработка и стойности на отразяване. Наборите от данни за измерване бяха събрани в пет повторени опита за група параметри.
1.3 Експериментални инструменти и модели
1.3.1 Настройка на обработката
Използвана е стандартизирана 10 mm крайна фреза, 8000 rpm скорост на шпиндела и 600 mm/min скорост на подаване. Калибрирането блокира проверената машинна повторяемост.
1.3.2 Инструменти за подготовка на повърхността
Приложени са среди със стъклени перли (80–120 mesh) и диапазон на налягането 0,5–0,7 MPa. Тестери за грапавост на повърхността и оптичен микроскоп потвърдиха Ra и разпределението на шаблона.
1.3.3 Система за анодиране
Анодизирането със сярна киселина тип II се провежда при 20 градуса с фиксирана плътност на тока. Дебелината на покритието се измерва чрез сонди за вихров ток.
2 Резултати и анализ
2.1 Промени в грапавостта на повърхността
Таблица 1 обобщава средните Ra преди и след пясъкоструене.
Таблица 1 Промени в грапавостта на повърхността (Ra).
| Състояние | Ra преди (µm) | Ra след (µm) |
|---|---|---|
| Ср | 0.32 | 1.12 |
Увеличаването на Ra е в съответствие със съществуващите данни за текстуриране на перли, потвърждавайки постоянно генериране на матово покритие.
2.2 Дебелина на покритието и въздействие върху размерите
Фигура 1 илюстрира средната дебелина на анодиране на проби.
Фигура 1 Разпределение на дебелината на анодизиращото покритие
Средната дебелина се стабилизира на 12,4 µm. Измерванията на размерите показаха коефициент на растеж навън, съответстващ на стандартните модели на анодизиращо разширение.
2.3 Сравнение със съществуващи изследвания
Резултатите показват сходни промени в грапавостта, докладвани при проучвания на повърхността на обработка, докато еднородността на покритието представя по-ниска вариация поради контролирана текстура преди анодизиране. Комбинацията от процеси намалява цветните петна, които често се наблюдават при нетретирани повърхности.
3 Дискусия
3.1 Тълкуване на резултатите
Корелацията между размера на носителя и Ra потвърди очакваното поведение при абразивно въздействие. Равномерното анодиране беше подпомогнато от постоянна повърхностна енергия, въведена чрез пясъкоструене.
3.2 Ограничения
Данните бяха ограничени от фиксирани конфигурации на оборудването и температура на една сплав. Допълнително тестване на по-широки параметри на обработка може да подобри обобщението.
3.3 Практически изводи
Производителите, изискващи както козметични покрития, така и прецизност, могат да приложат този стандартизиран път, за да намалят степента на преработка и повърхностни дефекти. Данните подкрепят неговата пригодност за роботизирани корпуси, кутии за потребителска електроника и леки структурни компоненти.
Контролираното пясъкоструене, съчетано с анодиране тип II, надеждно създава еднакви текстури и покрития върху смлени с ЦПУ компоненти Al6061. Стабилността на размерите остава в стандартните граници на толеранс, а свойствата на повърхността отговарят на изискванията за функционални и декоративни приложения. Бъдещата работа може да изследва автоматизирания контрол на медийното разпространение и сравнителни проучвания с твърдо анодиране.
Популярни тагове: пясъкоструйно и анодизирано cnc фрезоване на части al6061, Китай пясъкоструйно и анодизирано cnc фрезоване на части al6061 производители, доставчици, фабрика
Изпрати запитване
